国家重点小巨人企业
国家知识产权优势企业
国家鼓励的重点软件企业


 CN

分享:


据行业研究机构统计,2025年国内砂型3D打印市场同比增速23%—25%,显著高于传统铸造装备6%的增速;全球市场规模预计由2025年7.7亿美元增长至2032年19亿美元。
传统砂型铸造依赖木模、金属模,痛点显著:模具周期15—90天、成本高昂,小单杂单接单难;受脱模约束,复杂内腔、薄壁一体结构成型受限;生产依赖老师傅,换型麻烦、良品波动大,标准化难落地。
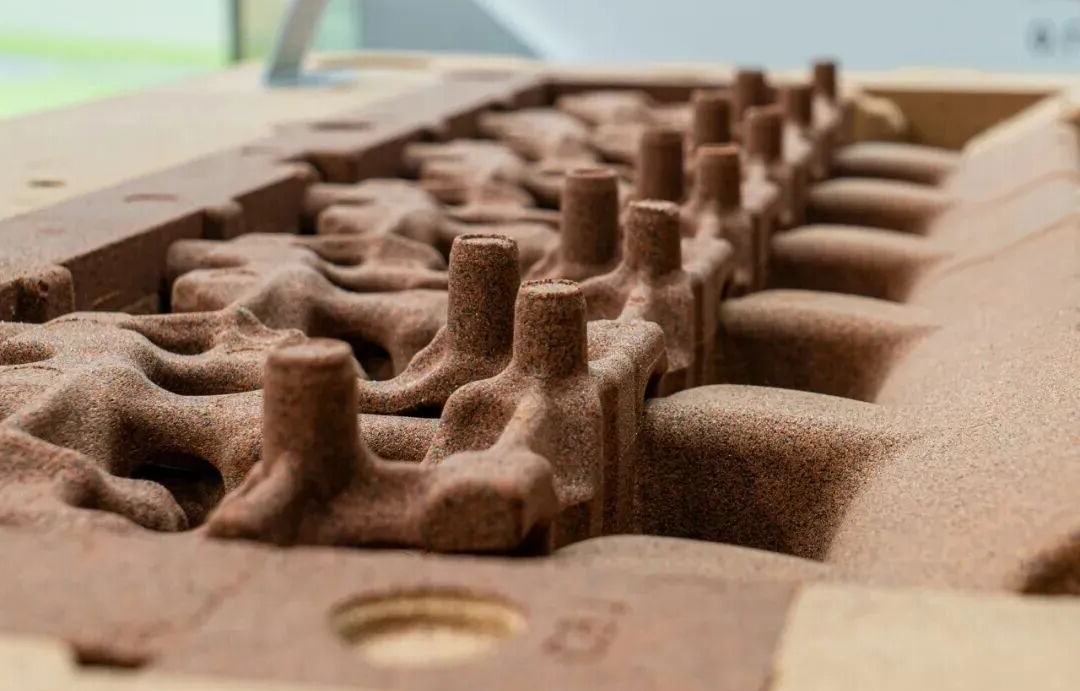
基于粘结剂喷射工艺的砂型3D打印,正在改变铸造产线的设备选型和订单结构。
一、赛道前景:为什么砂型3D打印正在加速
砂型铸造是制造业最古老的工艺之一,全球铸件产量中超过70%采用砂型铸造。长期以来,这个行业的增长引擎是「规模」和「人力」,而不是「效率」和「精度」。
第一,喷头和材料成本下降。工业压电喷头的国产化和多功能化,让粘结剂喷射(BinderJetting)工艺从实验室走向量产线。呋喃树脂、固化剂等3D打印专用砂材的供应链也在逐步成熟。
第二,下游需求倒逼柔性生产。汽车轻量化、航空航天复杂结构件、模具快速试制等场景,对「小批量、复杂结构、快速交付」的需求越来越强。传统铸造靠开模,一个砂模开发周期60—90天,根本接不住这类订单。
第三,政策驱动绿色转型。铸造行业是典型的高耗能、高排放行业。无模制造减少了木材模具消耗和人工造型环节,与制造业智能化、绿色化转型方向一致。
二、痛点拆解:传统铸造卡在哪四个环节
01 痛点一:模具成本高、周期长
传统铸造必须先做木模或金属模,一套复杂砂型的模具开发周期通常60—90天,模具材料成本高、维护成本高、重复利用率低。小批量订单光开模就亏本,企业不敢接散单。
02 痛点二:精度依赖人工经验
砂型紧实度、分型面对位、砂芯装配,这些环节高度依赖熟练工人。工人短缺直接导致产能受限,而手工填砂带来的表面粗糙度不均、复杂内腔合格率低,又推高了后处理成本。
03 痛点三:复杂结构做不出来
传统砂型铸造受分型设计限制,复杂内腔必须拆成多块砂芯拼接,接缝处就是铸造缺陷的高发区。产品设计被工艺约束住,轻量化、随形冷却水道等先进结构难以落地。
04 痛点四:柔性生产能力弱
传统产线换型慢、库存重,多品种小批量订单的排产成本极高。市场需求一旦波动,要么库存积压,要么订单延误。
三、汉森软件3D砂型打印方案:以数码喷墨破解传统铸造痛点
砂型3D打印采用粘结剂喷射(BJ)数码喷墨工艺,原理并不复杂:铺一层砂,喷墨打印头按照切片数据喷射粘结剂,固化一层,循环铺砂、喷墨、固化,层层叠加,「从无到有」直接成型砂型。
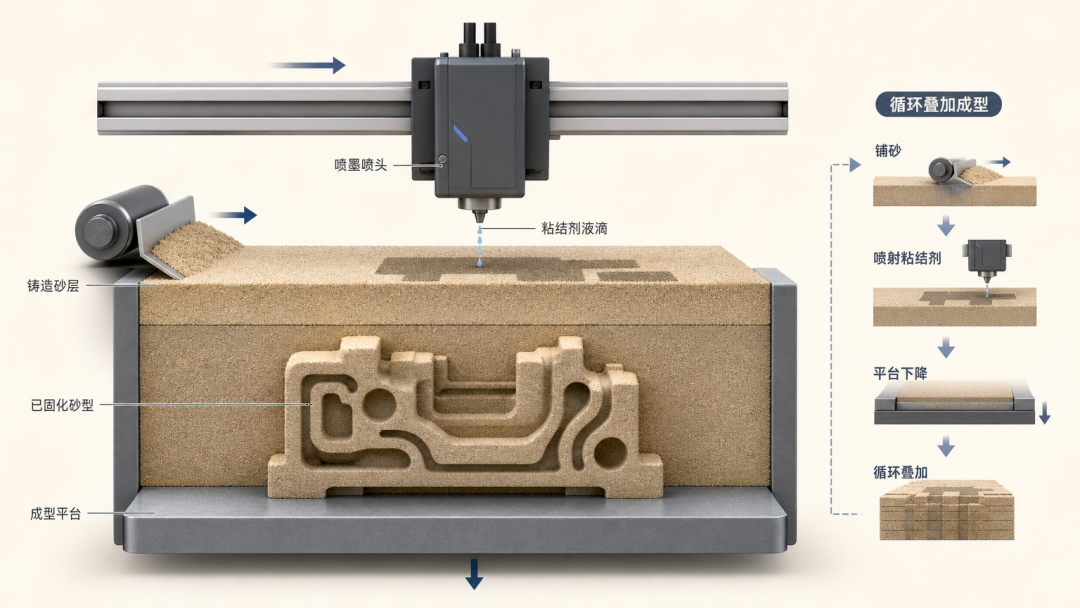
汉森软件3D砂型打印方案,集自研板卡+喷墨控制+3D切片软件+核心部件(墨路系统等)于一体,以全栈控制解决方案为核心,配套开放SDK,支持厂商深度集成,针对性破解传统铸造四大瓶颈:
1 去模化,大幅压缩交付周期
无需制作木模、金属模,导入CAD数字模型直接驱动打印。复杂砂型数小时即可完成,省去模具开发、维护、更换的高额成本,小单、杂单也能轻松承接,交付周期从月级缩短至小时级。
2 数字化自动控制,精度稳定
方案可精准管控喷头运动轨迹、喷射频率,配合自研板卡与运动控制能力,逐层精准控厚、控位,在典型砂材和工艺窗口下,砂型尺寸精度可达±0.3mm。铺砂、喷射、固化全流程自动化;系统实时监测喷射状态、墨路压力、运动精度,动态自适应调参,规避人工操作带来的波动,保障批量生产品质一致,减少后序机加工余量。
3 释放设计自由度,复杂结构一体成型
摆脱分型、拔模脱模限制,自研3D切片软件针对迷宫流道、随形冷却水道、薄壁异形内腔做专属路径优化,传统工艺难以实现的结构可一体打印成型,大幅放宽铸造工艺对设计的约束。
4 柔性连续生产,轻松实现多品种混产
换型仅需切换数字文件,不用重新制模,支持24小时连续打印,适配多品种、小批量订单,有效降低库存压力。
目前,已落地应用于以下砂型打印场景:
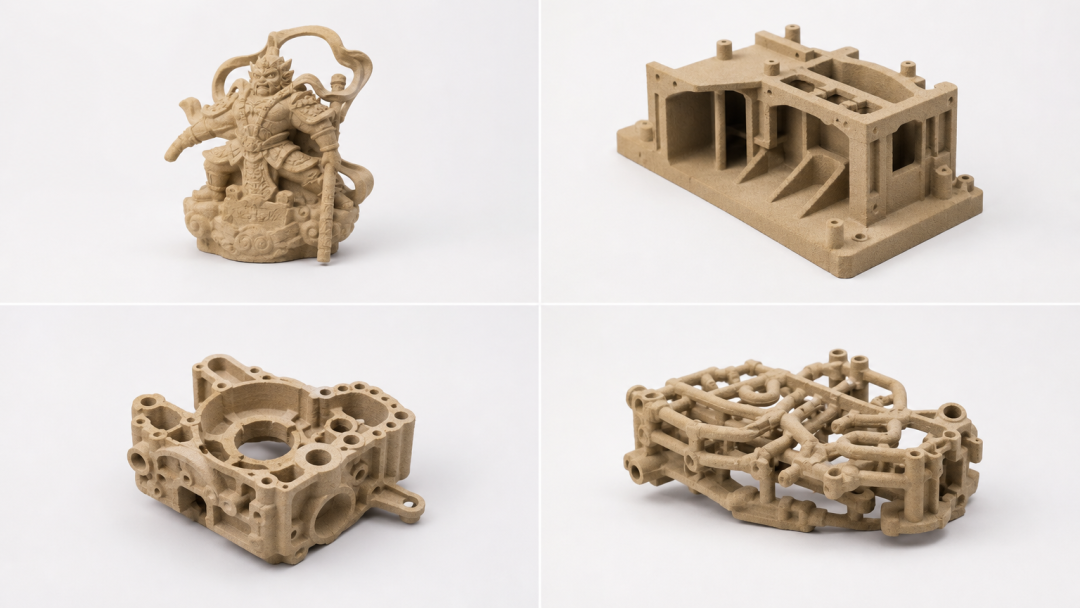
砂型3D打印,不只是为铸造行业新增一条制造路径,更是依托数码喷墨技术重构铸造生产范式。当模具的约束被打破、人工经验带来的不确定性被数字化控制替代,铸造行业得以充分释放设计自由度,从容承接小批量、高复杂度、快交付的订单。汉森软件以工业喷墨控制为核心,持续输出稳定可靠的全链路解决方案,帮设备厂商在控制层少走调试弯路,携手伙伴共推铸造产业智能化、绿色化升级。
深圳市汉森软件股份有限公司
创立于2006年,工业数码喷印领域全链条数字打印解决方案提供商。
作为全球最大的独立打印控制系统供应商,公司以控制系统、RIP软件、SaaS平台和配套墨水为核心,构建覆盖核心部件、软件、云端服务与耗材的全产业链布局,拥有430余件授权专利,业务覆盖全球100多个国家和20多个行业。目前,方案已广泛落地于纺织、包装、3D打印、广告、标签、锂电、光伏、半导体、生物医疗等多个行业,致力于为 B 端客户提供端到端、可规模化的一体化打印解决方案。
 返回列表